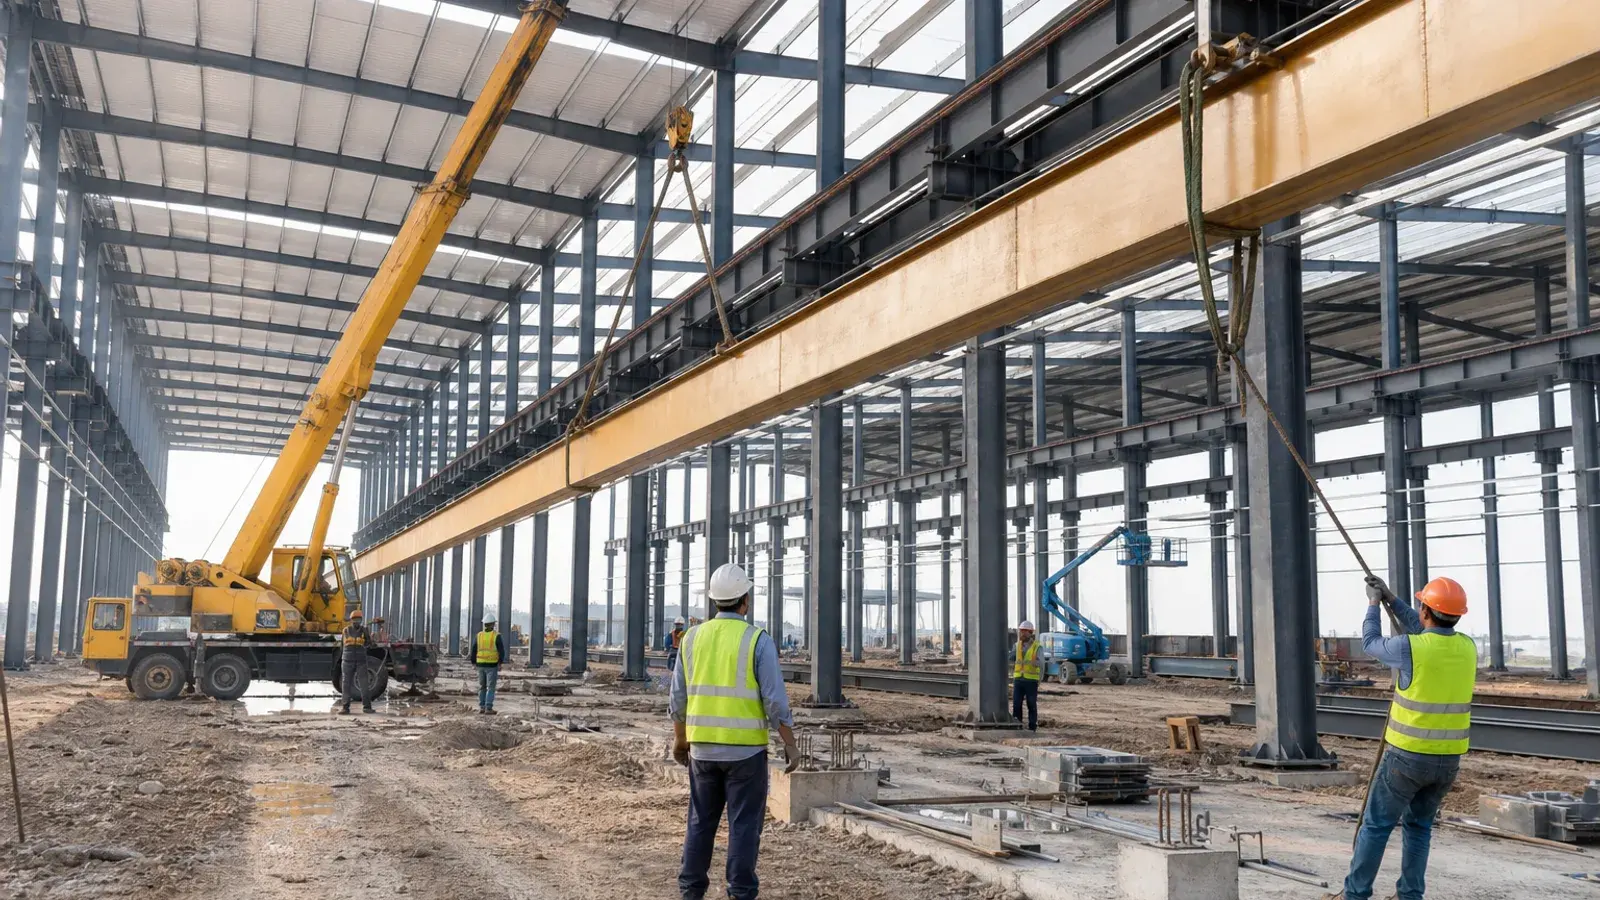
Organize sanayi bölgesindeki bir üretim holü, çoğu zaman gezer vinçle yaşar. Vinç kirişi, çatı makasından sonra “eklenen” bir profil değildir; kolon eksenini, fren yükünü ve ray kotunu baştan belirler. Sancaktepe merkezli işlerimizde gördüğümüz tekrar eden hata, çatıyı kapatıp vinç hattını sona bırakmaktır. Hol kapanınca hiza düzeltmesi zorlaşır; raydaki milimetre, köprüde salınım olur.
Sıra: kolon, çapraz, kiriş, ray
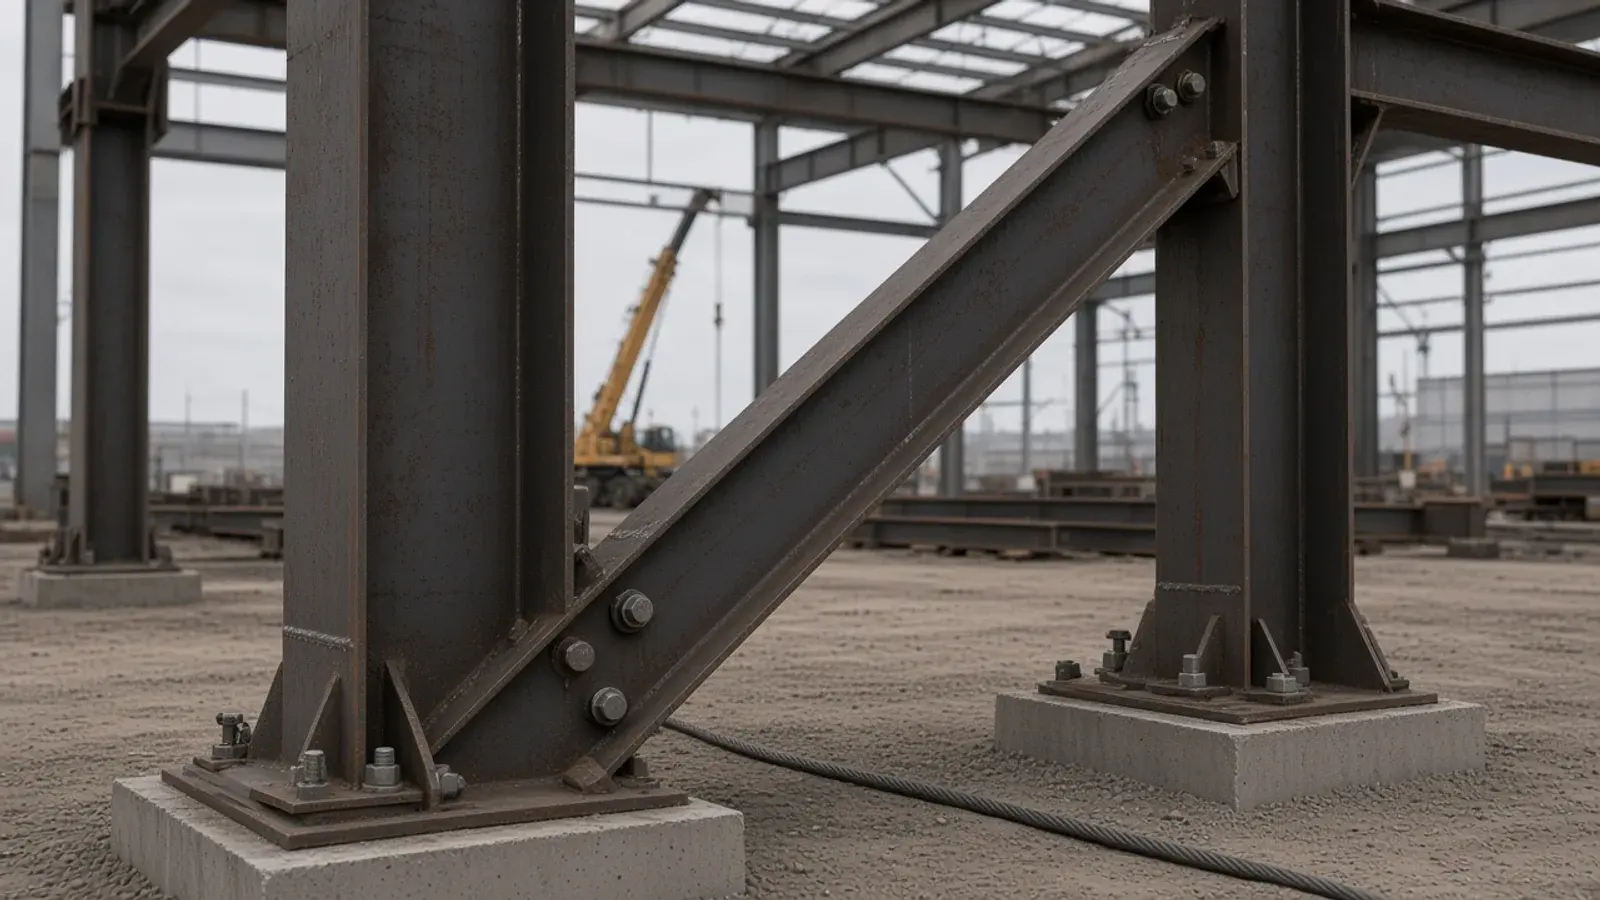
Önce kolonlar ve düşey çaprazlar, holü bir çerçeve yapar. Sonra çatı elemanları geçici stabiliteyi tamamlar. Vinç kirişleri, bu çerçevenin ölçüsü doğrulanmadan oturtulmamalıdır. Ray ve dayama, kiriş oturduktan sonra — boya ve mil bağlantısı kontrol edilerek — bağlanır. Bu sıra bozulursa saha ekibi kirişi “gözle” hizalar; gözle hiza, vinç üreticisinin toleransına yetmez.
Montaj planı kamyondan önce yazılır
Hangi aksın önce kalkacağı, vinç durak yerleri ve geçici çaprazın söküm anı, sevkiyat dilimiyle birlikte planlanır. OSB içinde dar parsel ve komşu tesis, kamyon dönüşünü kısıtlar; uzun kirişin sahaya “sığması” ayrı bir iş kalemidir. Projelendirmede Tekla modelini, yalnızca imalat için değil montaj sırasını göstermek için de kullanıyoruz. Parça işareti kamyon listesinde ve saha planında aynıysa, hol daha az düzeltmeyle üretime açılır.
Vinç hattı, çatının süsü değil holün omurgasıdır. Omurga sırası bozulursa tonaj doğru olsa bile tesis geç çalışır.